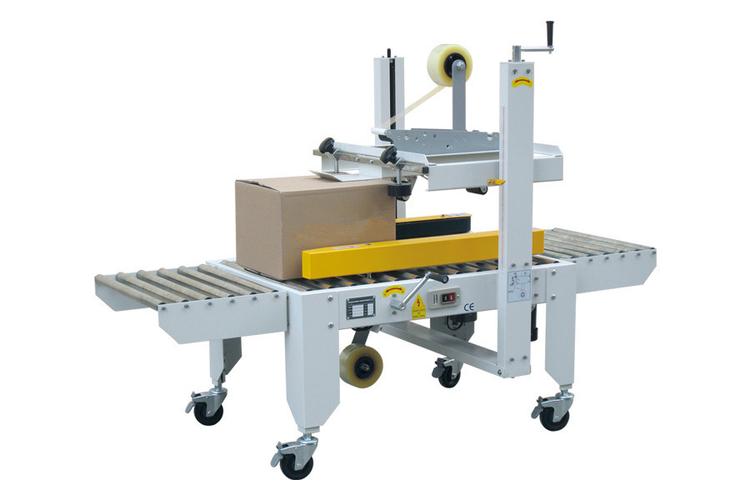
开箱机纸箱标准示意图详解 纸箱开箱机的选型与调试指南
在现代自动化包装流水线中,纸箱开箱机(又称纸箱成型机)扮演着至关重要的角色。它能够自动完成纸箱的吸箱、成型、折底、封底等工序,大幅提升包装效率。很多企业在选购和使用开箱机时,常因纸箱规格不统一或对标准示意图理解不足,导致设备运行不稳定。本文将结合开箱机纸箱标准示意图,系统讲解纸箱开箱机的核心要点,帮助您实现高效、稳定的自动化包装。
一、什么是开箱机?
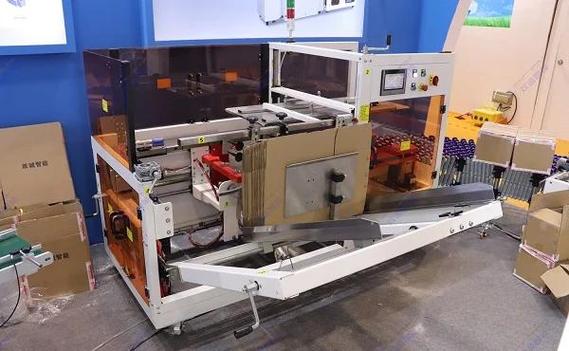
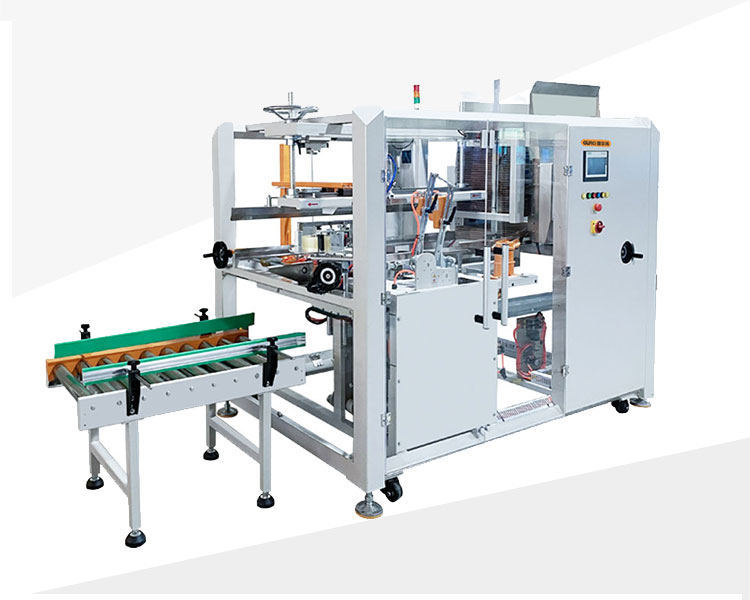
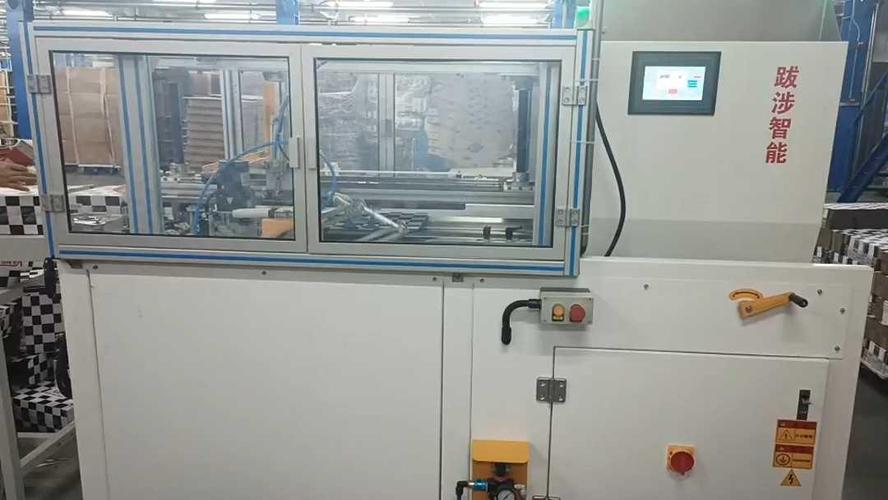
纸箱开箱机是一种自动将未成型的瓦楞纸板撑开、折合成底部封闭的纸箱,并输送至下一道工序的包装设备。它广泛应用于食品、医药、电子、日化、物流等行业。根据自动化程度,可分为半自动开箱机和全自动开箱机;根据纸箱类型,又可分为普通平口箱开箱机、异型箱开箱机等。
二、开箱机纸箱标准示意图的核心要素
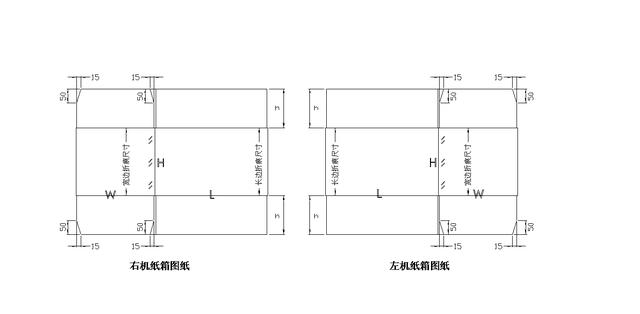
一张标准的开箱机纸箱示意图,通常包含以下关键尺寸和结构标注。理解这些要素,是确保纸箱与开箱机匹配的前提。
1. 纸箱基本尺寸
- L(长):纸箱成型后的长度。
- W(宽):纸箱成型后的宽度。
- H(高):纸箱成型后的高度。
通常,开箱机说明书会给出可适应的长宽高范围,例如 L:200-500mm,W:150-400mm,H:150-400mm。
2. 纸板厚度
- 纸板厚度(T):直接影响开箱机吸盘、折页机构的间隙设置。常见瓦楞纸板厚度为3mm、5mm、7mm等。标准示意图中会标明纸板厚度范围。
3. 摇盖尺寸
- 内摇盖(短边摇盖):从箱体短边延伸出的折页,长度通常为 W/2 左右。
- 外摇盖(长边摇盖):从箱体长边延伸出的折页,长度通常为 L/2 左右。
- 标准示意图会标注摇盖的切口形式(如标准切口、1/4切口等),以确保折底时互不干涉。
4. 开槽与压痕线
- 开槽位置:决定纸箱成型后的直角精度。
- 压痕线:影响折页的柔韧性和回弹。
5. 封底方式对纸箱的要求
- 若开箱机采用胶带封底,纸箱底部摇盖需平整,间隙合理;若采用热熔胶封底,则对纸板表面材质有要求。
三、纸箱开箱机的工作原理与流程
全自动开箱机通常按以下步骤工作:
- 储料:将未成型的纸板叠放在储料仓中。
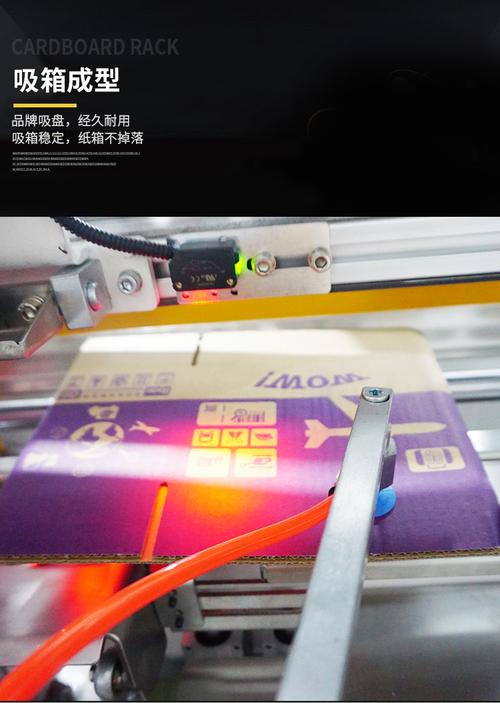
- 吸箱:利用真空吸盘将最底部纸板吸下。
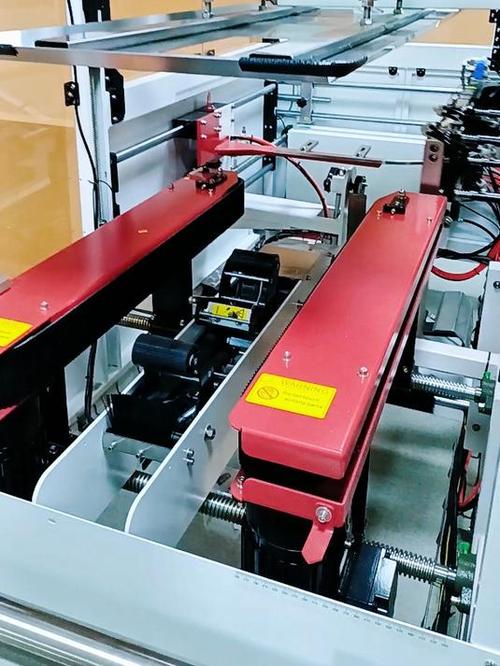
- 成型:通过导杆和成型机构将纸板撑开成方箱。
- 折底:折底机构先后折合内摇盖和外摇盖。
- 封底:胶带或热熔胶封合底部。
- 输送:将成型纸箱送入下一工序。
每一个环节都对纸箱的标准化有严格要求,否则极易出现吸箱失败、折底卡顿、封底不牢等问题。
四、如何根据开箱机纸箱标准示意图选型
- 确定纸箱规格范围:统计您常用纸箱的长宽高,选择覆盖该范围的开箱机型号。
- 确认纸板厚度:设备应支持您所用纸板的厚度,并留有调节余量。
- 核对摇盖尺寸与切口:确保纸箱摇盖符合开箱机折底机构的要求。
- 考虑封底方式:胶带封底成本低,热熔胶封底更牢固,按需选择。
- 产能匹配:开箱机速度通常为10-30箱/分钟,需与生产线节拍匹配。
五、纸箱与开箱机不匹配的常见问题及解决
- 吸不下纸板:纸板厚度不均或吸盘位置偏移。需按标准示意图调整吸盘高度和真空度。
- 成型不方:导杆间距与纸箱L/W不匹配。应重新校准导杆。
- 折底卡顿:摇盖尺寸过大或切口不对。需按标准示意图修改纸箱模切版。
- 封底胶带偏移:纸箱输送不正或胶带机构偏差。调整导向和胶带位置。
六、使用建议与维护
- 定期检查吸盘、皮带、导轨等易损件。
- 每换一批纸箱,应按“开箱机纸箱标准示意图”核对关键尺寸并试机。
- 保持设备清洁,避免纸屑堆积影响传感器。
- 操作人员需培训上岗,熟悉调整流程。
##
开箱机纸箱标准示意图是连接纸箱制造与自动化包装的桥梁。无论是采购开箱机,还是优化现有产线,只有严格按照标准示意图规范纸箱尺寸、摇盖、切口等参数,才能让纸箱开箱机发挥最大效能。希望本文能为您在纸箱开箱机的选型、调试与维护中提供实用参考,助力企业实现智能、高效的包装生产。
如若转载,请注明出处:http://www.tunbaowang.com/product/49.html
更新时间:2026-09-19 07:37:26